Artykuł sponsorowany
Jak dobrać stalową formatkę pod CNC i spawanie elementów z rysunku technicznego
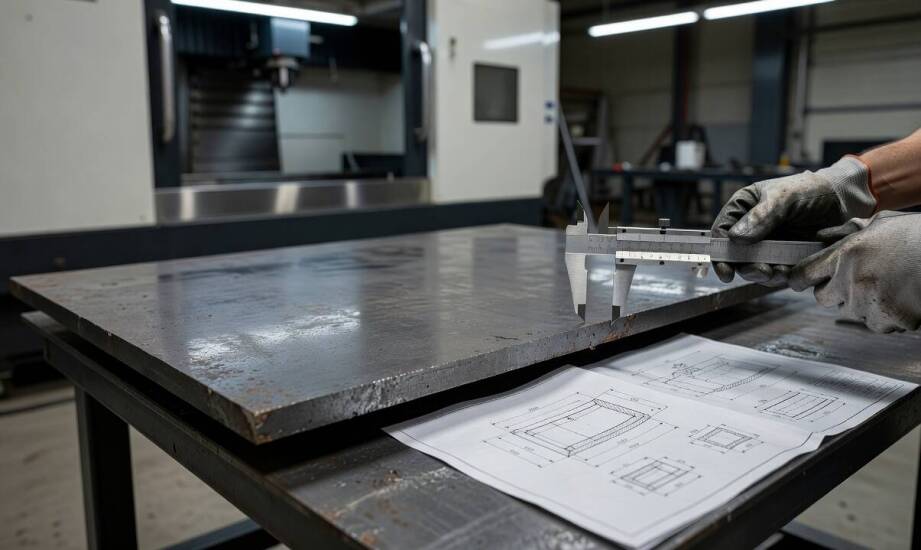
Ta sama stalowa formatka zachowuje się inaczej podczas frezowania CNC, spawania czy wykańczania powierzchni. Efekt końcowy zależy od wyjściowego gatunku materiału, płaskości po dostawie oraz wewnętrznych naprężeń wprowadzonych podczas cięcia hutniczego. Pominięcie tych czynników sprawia, że finalny detal nie zgadza się z rygorystycznym rysunkiem technicznym. Projektanci często zapominają, że półprodukt to żywy materiał reagujący na każdą ingerencję narzędzia.
Jak gatunek i przygotowanie materiału decydują o efekcie obróbki
Gatunek stali bezpośrednio narzuca parametry skrawania oraz zachowanie detalu w procesie łączenia. Stal S235 o granicy plastyczności 235 MPa wykazuje dobrą spawalność i łatwo poddaje się toczeniu, jednak przy nieodpowiednim posuwie generuje długi wiór. Taka charakterystyka sprawdza się w konstrukcjach o umiarkowanych obciążeniach, gdzie montaż opiera się na standardowych spoinach pachwinowych. Z kolei stal S355 oferuje wyższą wytrzymałość na rozciąganie w zakresie 470–630 MPa. Większa twardość materiału wymusza redukcję prędkości skrawania przy frezowaniu, ale jednocześnie ułatwia łamanie wióra podczas operacji tokarskich. Elementy wykonane z S355 trafiają do wysoce obciążonych złożeń, gdzie montaż konstrukcji nośnych wymaga precyzyjnego pozycjonowania przed spawaniem.
Zupełnie innej strategii obróbczej wymagają stale nierdzewne austenityczne, takie jak 1.4301 czy 1.4404. Niska przewodność cieplna na poziomie około 15 W/m·K potęguje skłonność do umacniania skrawaniem, co drastycznie skraca żywotność płytek tokarskich i frezów. Montaż takich elementów dodatkowo komplikuje ryzyko odkształceń termicznych. Cienkościenne detale nierdzewne łatwo ulegają deformacji pod wpływem punktowego nagrzewania podczas spawania, co wymusza stosowanie specjalnego oprzyrządowania usztywniającego.
Kolejnym kluczowym aspektem fizycznym jest sama geometria półproduktu po wyjeździe z huty. Płaskość blach ze stali niestopowych walcowanych na gorąco definiuje norma EN 10029. Parametr ten ma krytyczne znaczenie dla stabilnego mocowania detalu na stole obrabiarki CNC. Odchylenia rzędu kilku milimetrów na jednym metrze bieżącym uniemożliwiają zachowanie wąskich tolerancji bez wcześniejszego planowania całej powierzchni. W przypadku materiałów przeznaczonych dla wymagającej motoryzacji i kolejnictwa takie odkształcenia zmuszają programistów do dodawania kolejnych, kosztownych przejść frezarskich.
Typowe błędy podczas zamawiania bazy pod rysunek techniczny
Zamawiający nagminnie określają gabaryty półproduktu zbyt blisko wymiarów docelowych. Brak odpowiedniego naddatku uniemożliwia usunięcie warstwy wierzchniej uszkodzonej termicznie przez plazmę lub laser. Krawędź po takim cięciu jest miejscowo zahartowana, co powoduje natychmiastowe wykruszanie się krawędzi tnących narzędzi z węglika spiekanego. Dodatkowo zignorowanie wewnętrznych naprężeń resztkowych skutkuje wypaczeniem detalu w trakcie spawania lub natychmiast po wyjęciu go z imadła. Jeśli projekt przewiduje późniejsze głębokie szczotkowanie lub polerowanie powierzchni, wąski margines materiałowy często prowadzi do odrzucenia gotowej części przez kontrolę jakości.
Właściwe przygotowanie bazy surowcowej pod produkcję wymaga ujęcia wszystkich tych zmiennych. Profil działalności gdańskiej spółki Novusmetal obejmuje dostarczanie materiałów hutniczych dla branży motoryzacyjnej oraz kolejniczej. Surowe formatki stalowe trafiają tam do dalszej zaawansowanej obróbki CNC. Decyzję o tym, jak duży naddatek zostawić i jak przygotować stan krawędzi, technolog podejmuje wyłącznie na podstawie szczegółowej dokumentacji konkretnego detalu. Specjalista analizuje ścieżkę narzędzia i dopiero na tej podstawie akceptuje zapotrzebowanie surowcowe.
Półprodukt staje się pełnoprawnym materiałem konstrukcyjnym dopiero w momencie, gdy jego geometria uwzględnia całą sekwencję technologiczną. Decyzja o zakupie konkretnego bloku wymaga ścisłej współpracy z inżynierem produkcji już na etapie definiowania wymogów rysunkowych.
Właściwe wytypowanie bazy stalowej opiera się na wielokryterialnej analizie całego łańcucha operacji, a nie wyłącznie na zapisie gatunku w zleceniu. Uwzględnienie parametrów mechanicznych, naddatków technologicznych i zachowania struktury w trakcie montażu zapobiega kosztownym błędom. Dzięki analitycznemu podejściu gotowy element płynnie przechodzi kolejne etapy obróbcze i utrzymuje wymaganą stabilność podczas wieloletniej eksploatacji maszyn.
Kategorie artykułów
Polecane artykuły

Dlaczego warto inwestować w wysokiej jakości chitarra spaghetti do swojej restauracji?

Dlaczego warto wybrać nasze narciarskie obozy dla dzieci?

Jakie są rodzaje pilników endodontycznych?
